


Mild
Mild
Mild
Mild
Mild
Mild
Mild
Mild
Mild
Formning av plexiglas är värmebildande - och materialvalet kommer först
Plexiglas, det vanliga namnet för PMMA akrylplåt, är en termoplast som blir böjlig vid uppvärmning och behåller sin nya form efter kylning. Den enda egenskapen gör det till ett av de mest förlåtande materialen för praktiska formningsprojekt, från motorcykelvindrutor och displayställ till anpassade ljusspridare och maskinskydd. Själva formningsmetoden är inte komplicerad: värm plåten, forma den över en formare, låt den svalna. Den del som orsakar flest misslyckanden är att välja fel material eller trycka temperaturen utanför det säkra fönstret. Så innan du sträcker dig efter en värmepistol, bestäm vilken typ av akryl du faktiskt behöver. Typiska delar inkluderar kassadisplayer, maskinstänkskydd, lampkåpor och skyddsfönster - alla former som börjar som platt plåt och får sin geometri genom värme.
För alla formningsprojekt är skillnaden mellan gjutning och extrudering mer betydelsefull än varumärke. Gjuten akryl ger något bättre optisk klarhet och kemisk beständighet, men extruderad plåt är vanligtvis mer konsekvent i tjocklek och mjuknar jämnare, vilket gör det till det lättare materialet att böja och forma. Om du bygger en enstaka böjd panel eller en prototypkapsling, börja med en transparent extruderad PMMA-skiva av optisk kvalitet ; det ger dig ett stabilt formbeteende och en ren färdig yta. För en djupare jämförelse av de två produktionsvägarna, vår PMMA materialguide täcker de egenskaper du behöver kontrollera innan du beställer.
 Hög ljusstyrka, bred applikation, optisk kvalitet PMMA Transparent Extruded Light G Mild är hög ljusstyrka, bred applikation, optisk kvalitet PMMA Transparent Extruded Light Guide Plate Leverantörer och tillverkare, grossist... Visa produkt →
Temperaturintervall som faktiskt är viktiga för akryl
Akryl smälter inte plötsligt som glass; den passerar genom ett uppmjukningsstadium. Under ungefär 100 °C är den fortfarande glasig och kommer att spricka eller krackelera om den tvingas in i en krök. Det praktiska formfönstret sitter mellan 150 °C och 180 °C (cirka 300 till 355 °F). Inom det området kan arket böjas, draperas eller vakuumformas utan att förlora sin ytkvalitet. Över 190 °C uppstår bubblor och blekning när materialet börjar brytas ned. Olika leverantörer anger lite olika siffror, men principen är densamma: forma i mitten av fönstret och håll värmen enhetlig.
Formningsfönstret i praktiken
Håll arket vid måltemperaturen tillräckligt länge för att värmen ska tränga igenom hela tjockleken och arbeta sedan snabbt medan det fortfarande är böjligt. En infraröd termometer tar bort gissningarna: rikta den mot arkytan och vänta tills avläsningen sitter innanför formningsfönstret innan du börjar böja. En yta som ser färdig ut är inte detsamma som ett genomvärmt ark, och det är här de flesta hobbyförsöken går fel.
Varför tjocklek förändrar matematiken
Tjockare lager lagrar mer värme och behöver mer tid för att nå formningstemperaturen. En 2 mm plåt kan vara klar på ett par minuter, medan en 6 mm plåt kan behöva flera minuters stadig uppvärmning. Att rusa ett tjockt ark ger en yta som är mjuk och en kärna som fortfarande är styv - resultatet är en böjd kant med spänningssprickor. Samma logik gäller för bandvärmare: öka uppvärmningstiden med tjockleken och kontrollera att den uppmjukade zonen är tillräckligt bred för den böjradie du behöver.
| Skick | Temperatur | Vad händer |
|---|---|---|
| Glasövergång | ~105 °C | Arket börjar mjukna men motstår fortfarande att böjas |
| Bildande fönster | 150–180 °C | Idealiskt sortiment för bockning, drapering och vakuumformning |
| Överhettning | Över 190 °C | Bubblor, blekning och permanenta ytskador |
Tre pålitliga metoder för gjutning av plexiglas
Välj metoden efter den form du behöver, inte efter vad som ser imponerande ut. Skarpa hörn kräver linjeuppvärmning; släta kurvor kräver uppvärmning av hela ytan; djupa, repeterbara delar kräver vakuumformning.
Linjeböjning för skarpa, rena hörn
En bandvärmare eller en fokuserad värmepistol värmer upp ett smalt band av arket. När det bandet mjuknar, viker du arket till målvinkeln och håller det tills det svalnar. Eftersom akryl fjädrar tillbaka något efter kylning, överböj med några grader; med övning kommer du att lära dig hur mycket din plåttjocklek och värmarens bredd kräver. Tekniken ger skarpa 90-graders hörn utan att värma upp resten av delen, vilket är anledningen till att den förblir standarden för displayställ, ljuskåpor och motorcykelvindrutor.
Drapering för kurvor och kupoler
För en krökt form, värm hela arket i en ugn eller under en bred infraröd källa och lägg den sedan över en form - en träbock, en skumformare eller till och med en köksskål. Tyngdkraften och lätt tryck gör jobbet. Arket svalnar in i formens kontur, och en trimfräs rengör kanterna. För djupare kurvor, låt arket sjunka under sin egen vikt innan kontakt; tvingas ner det medan det fortfarande är för svalt skapar tunna fläckar i hörnen.
Vakuumformning för komplexa, repeterbara delar
Vakuumformning drar ett uppvärmt ark ner på en detaljerad form med hjälp av atmosfärstryck, vilket återger ribbor, underskärningar och strukturerade ytor mycket bättre än handformning. Det är metoden bakom utrustningshöljen, fordonskomponenter och skyddshöljen - och det är där processen slutar vara en hobby och börjar behöva rätt verktyg och temperaturkontroll. När du når detta stadium blir materialtjocklekstoleransen kritisk; vår guide till plastskivor för skyltar och LED-applikationer förklarar varför akryl med kontrollerad tjocklek beter sig mycket mer förutsägbart än råmaterial från hantverksbutiker.
| Metod | Bäst för | Utrustning | Typiskt resultat |
|---|---|---|---|
| Linjeböjning | Skarpa vinklar, lådor, vindrutor | Stripvärmare eller fokuserad värmepistol | Skarpa, raka böjar |
| Drapering bildas | Böjda paneler, kupoler, baldakiner | Ugn eller infravärmare plus form | Släta sammansatta kurvor |
| Vakuumformning | Djupa delar, revben, strukturerade detaljer | Vakuumformare och mögel | Repeterbara tillverkningsdelar |
Steg för steg: Drapera bildar en plexiglaspanel över en form
Börja med ett rent, torrt ark och en form som tål formningstemperaturen. Trä och högtemperaturskum fungerar bra; laminat och lackade ytor kan fastna. Ta bort båda skyddsfilmerna före uppvärmning.
- Skär akrylplåten ungefär till storlek med en såg eller CNC-fräs, lämna en liten marginal för trimning.
- Värm ugnen till 160 °C (320 °F) och placera plåten på en platt plåt klädd med släpppapper.
- Värm tills plåten sjunker av sin egen tyngd och känns flexibel när den testas med ett handskar - vanligtvis några minuter för 2–4 mm plåt.
- Lyft upp det varma arket på formen och låt det lägga sig över konturen, tryck försiktigt från mitten och utåt.
- Håll delen tills den svalnar under ungefär 60 °C; för snabb kylning skapar inre stress och senare krackelering.
- Klipp av kanterna, slipa och polera sedan snittlinjen om kanten kommer att synas.
Två praktiska påminnelser: använd värmebeständiga handskar när du hanterar het akryl och håll arbetsområdet ventilerat. PMMA frigör små mängder ånga när den värms upp; vid typiska hobbytemperaturer och korta exponeringstider är risken låg, men ren luft är en icke förhandlingsbar vana.
Fem misstag som förstör de flesta akrylgjutningsjobb
De flesta misslyckade delarna misslyckas på samma fem sätt. Lär dig känna igen dem innan du slösar ett ark.
- Överhettning av ytan medan kärnan förblir kall. Utsidan bubblar och blekar medan insidan fortfarande är stel, vilket ger en svag, sprucken böj.
- Framtvinga en böj under formningstemperaturen. Resultatet är spänningssprängningar - fina vita sprickor som uppstår vid böjlinjen, ibland bara dagar senare.
- Ojämn uppvärmning över plåten. Hot spots orsakar skevhet och skeva kurvor som inte kan korrigeras när materialet svalnat.
- Hoppa över skyddsfilmen eller använda fel släppmedel. Formmaterial och beläggningar kan binda till den heta akrylen.
- Kylning för snabbt. Snäppkylda delar håller mer inre spänningar och är benägna att spricka under trimning eller borrning.
När en professionell tillverkare slår verkstaden
DIY-gjutning är vettigt för en prototyp eller en enskild del. Men så fort delen behöver optisk prestanda – en ljusledarplatta som fördelar ljuset jämnt, en diffusor med en specificerad dis eller en flamskyddsklass för en kommersiell armatur – ändras kraven. Ett ark som varierar med några tiondels millimeter är acceptabelt för ett displayställ och värdelöst för en bakgrundsbelyst panel. Inte ens en välutrustad verkstad kan kontrollera parti-till-lot-konsistens, gulhetsindex eller flamskyddsmedel. Flamskyddad akryl måste till exempel testas och dokumenteras enligt specifika klassificeringar, och ett odokumenterat hartsbyte kan förändra hur en del bildas, åldras och brinner.
På Suzhou Gentle matar samma optiska PMMA-strängsprutningslinjer som producerar vår transparenta plåt också våra produktsortiment för vakuumformning byggd för industrikunder. Vi kontrollerar formulering, mätare och ytkvalitet internt, och produktionen går under ett ISO 9001 kvalitetsledningssystem. Det betyder att vi kan leverera rätt akrylkvalitet och forma den till lock, höljen, diffusorer och ljusledarkomponenter med dokumenterade toleranser. Om ditt projekt är på väg in i produktion, utvärdera materialalternativ och formningskapacitet innan du förbinder dig till en manuell process.
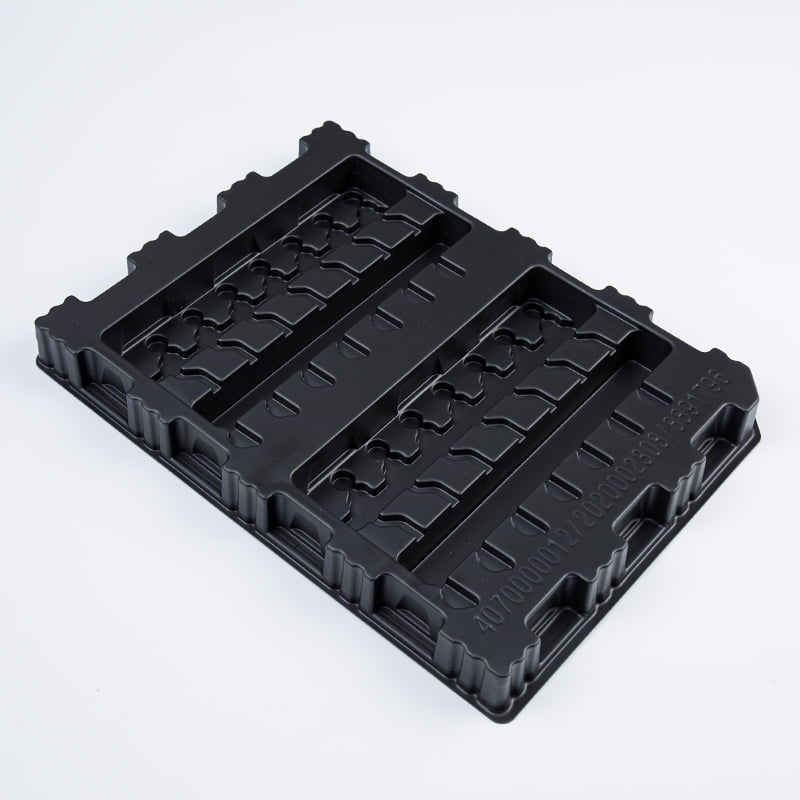 Leverantörer av vakuumformning av plastskivor, anpassade vakuumformningsplastprodukter Suzhou Gentle Photoelectric Technology Co., Ltd. stödjer anpassade vakuumformande plastprodukter, leverantörer av vakuumformning av plastark och... Visa produkt →
Att gjuta plexiglas är verkligen lättillgängligt: kontrollera temperaturen, respektera tjockleken och välj ett material med konsekventa egenskaper. Dessa tre faktorer skiljer en ren kurva från ett sprucket, bubblat avslag.


